 中文
CNC加工工艺有哪些?正纳科技带您一次分清车铣钻磨
CNC加工工艺有哪些?车削、铣削、钻孔、磨削、线切割怎么选,正纳30年经验用案例讲清每种工艺的适用范围。
CNC加工工艺有哪些?正纳科技带您一次分清车铣钻磨
同一个零件,工艺选错,价格差一倍,精度还不一定达标。
有个客户拿着图纸来报价,图纸上是个方形带凹槽的铝件,他跟我说:"师傅,这个车一下就行了吧?"
我笑了,说,这个件车不出来。车床只能加工圆的,你这个是方的带槽,得铣。
他愣了半天:"车和铣还有这区别?"
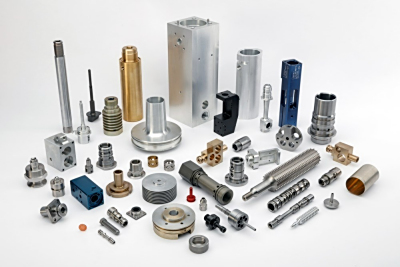
区别大了。选错工艺,要么做不出来,要么价格翻倍。我们在温州乐清做精密制造 30 年,五工艺一个厂,机加工天天做。今天把 CNC 加工的主要工艺一次讲清:车、铣、钻、磨,还有特种加工。
先讲个底层道理:CNC 加工本质都是减材——用刀具旋转或工件旋转,把多余材料切掉。区别在于谁在转、刀具怎么走。工件转就是车,刀具转就是铣,这就分出了两大主流工艺。
说白了。
一、车削:专治圆的
车削是工件旋转,刀具进给。专门加工回转体零件——轴、套、盘、环、法兰、螺栓。
适合: 电机轴、齿轮坯、轴承套、接头、气缸活塞。
精度: 常规 ±0.05mm,精密 ±0.01mm,配磨削更高。表面 Ra1.6 常规,精车 Ra0.8。
方式: 普通数控车、车铣复合。车铣复合一次装夹完成车和铣,减少装夹误差。
不适合: 方形、异形、复杂型腔的件。
记住这点。
二、铣削:万能选手
铣削是刀具旋转,工件进给。适应面最广——平面、沟槽、台阶、型腔、曲面、齿形都能做。
适合: 方形件、板件、异形件、带凹槽型腔的件、曲面件。设备外壳、支架、模具型腔、连接器壳体。
按轴数:
- 三轴:X/Y/Z 三方向,平面沟槽常规形状,最常用。
- 四轴:加旋转轴,加工圆柱面上的特征。
- 五轴:五轴联动,复杂曲面、斜孔、叶轮叶片一次装夹完成。
精度: 常规 ±0.05mm,精密 ±0.01mm。表面 Ra1.6 常规。
三、钻孔和攻丝
钻孔是打孔,攻丝是做内螺纹。几乎每个件都要用。
钻孔: 麻花钻最常见。深径比大于 5 的深孔要用深孔钻,不然钻偏。精密孔用镗孔保证精度同心度。
攻丝: 按标准算底孔直径,丝锥按寿命换,用攻丝油。攻丝是螺纹质量的命门——螺丝拧不进去,八成是攻丝的问题。
配套: 铣削完打孔、打完孔攻丝,加工中心一次装夹能完成。
四、磨削:超精密最后一道
磨削用砂轮磨削工件,专用于高精度、高表面质量。
适合: ±0.005mm 以内、Ra0.8 以下的件。轴承套圈、量具、精密轴、模具。
为什么用它: 铣削车削到 ±0.01 左右就上不去了,想再精就得磨。磨削还能修正热处理后的变形。
成本: 磨削贵——设备贵、耗材贵、工时贵。公差不是非要 ±0.005 就别标。
类型: 外圆磨、内圆磨、平面磨、无心磨。
五、特种加工
线切割: 细丝放电切割,适合硬材料(淬火钢、硬质合金)和复杂轮廓、窄缝。模具行业常用。
电火花: 成型电极放电"烧"出型腔,适合硬材料的复杂型腔、深窄槽。
激光切割/打标: 切薄板、打标刻字。
注意: 特种加工多数效率低、成本高,适合单件、模具、难加工材料。
六、车铣复合和五轴
车铣复合: 一台机床完成车和铣,适合既有回转特征又有平面槽孔的复杂件。
五轴联动: 五轴同时运动,加工复杂曲面、斜特征、叶轮叶片,一次装夹完成多面加工。
为什么重要: 每次装夹都累积误差。装夹 3 次和 1 次,精度差别很大。五轴和车铣复合的价值就在这——减少装夹次数,一次做准。
七、工艺怎么选
- 圆的、回转对称 → 车削(或车铣复合)
- 方的、异形、有型腔 → 铣削
- 要打孔钻螺纹 → 钻孔攻丝
- 精度 ±0.005 以内 → 加磨削
- 硬材料/窄缝/复杂轮廓 → 线切割、电火花
- 复杂曲面/多面一次成型 → 五轴、车铣复合
一句话:先看形状定主工艺,再看精度定要不要上磨,最后看复杂度定要不要上五轴。
常见问题
Q1:车削和铣削最本质的区别?
谁在转。工件转是车,刀具转是铣。
Q2:一个件能同时用车和铣吗?
能,很常见。带外圆的方形件先车外圆再铣平面,或用五轴一次完成。
Q3:五轴比三轴贵多少?
机时费贵一倍左右,但复杂件一次装夹完成,省了多次装夹和夹具,整体可能更划算。
Q4:磨削一定要做吗?
看精度。±0.01 以上车铣能做,±0.005 以内基本要磨。不是关键尺寸别标那么严。
Q5:线切割能替代铣削吗?
不能。线切割适合硬材料和二维复杂轮廓,效率低;三维型腔还得铣削或电火花。
Q6:怎么判断加工厂工艺全不全?
看设备:有没有加工中心、数控车、磨床、线切割。工艺全的厂,一个件不用外协就能做完。我们五工艺一个厂,车铣磨都在自己车间。
Q7:图纸上要标工艺吗?
一般不用。件特别复杂或有偏好时可以注明。
Q8:一个件要几道工序?
看复杂度。简单轴件车加磨两道;复杂壳体可能铣、钻、攻丝、磨、表面处理五六道。工序越多,工时越长,价格越高。
CNC 加工工艺不复杂,记住三条:工件转是车,刀具转是铣,要更精就上磨。
我们在温州乐清做精密制造 30 年,五工艺一个厂,IATF16949 认证,福赛科技等上市公司供应商。CNC 加工中心几十台,车铣钻磨线切割工艺齐全,三次元检测标配,全尺寸报告随货出。
有图纸发过来,免费评工艺、评公差、算成本,告诉你该用什么工艺、怎么最省。来图加工,5 天出样,当天报价,欢迎比价,欢迎来图加工。
Q9:小批量也接吗?
接。1 件打样到几万件批量都做。小批量单件成本高是正常的(编程夹具调机要摊),批量上去价格就下来了。
Q10:深孔怎么加工?
深径比大于 5 的孔要用深孔钻或枪钻,普通麻花钻会钻偏钻斜。精密孔还要加镗孔保证精度和同心度。
Q11:一个件通常要几道工序?
看复杂度。简单轴件两道(车+磨或车+表面处理);常规板件两到三道(铣+钻攻+处理);复杂壳体可能五到六道(粗铣+精铣+钻孔+攻丝+磨+表面处理)。工序越多,工时越长,价格越高,所以设计时减少不必要的特征就是省钱。
Q12:五轴和车铣复合我们都有吗?
有。我们 CNC 加工中心几十台,三轴/四轴/五轴都有,车铣复合也有,加上磨床、线切割,车铣钻磨工艺在自己车间走完,不用外协转工序,交期和质量都自己控。
Q13:图纸上要不要标注工艺?
一般不标,我们按形状和精度选。但如果有特殊要求,比如某个件不能焊接、必须一体成型,或者有指定的表面处理,标上更好,能避免理解偏差。
Q14:你们做不做小批量?
做。1 件手板到几万件批量都接。小批量单件成本高是正常的,编程、夹具、调机要摊到少量件上;批量上去价格就下来了。新客户我们建议先打样再批量,风险最小。
正纳科技 | 精密冲压·弹簧·CNC·注塑·钣金 | IATF16949/ISO9001/ISO14001/ISO45001 官网:www.zhengnatech.com